



Solution de cuisson pour la déformation des broches de puce
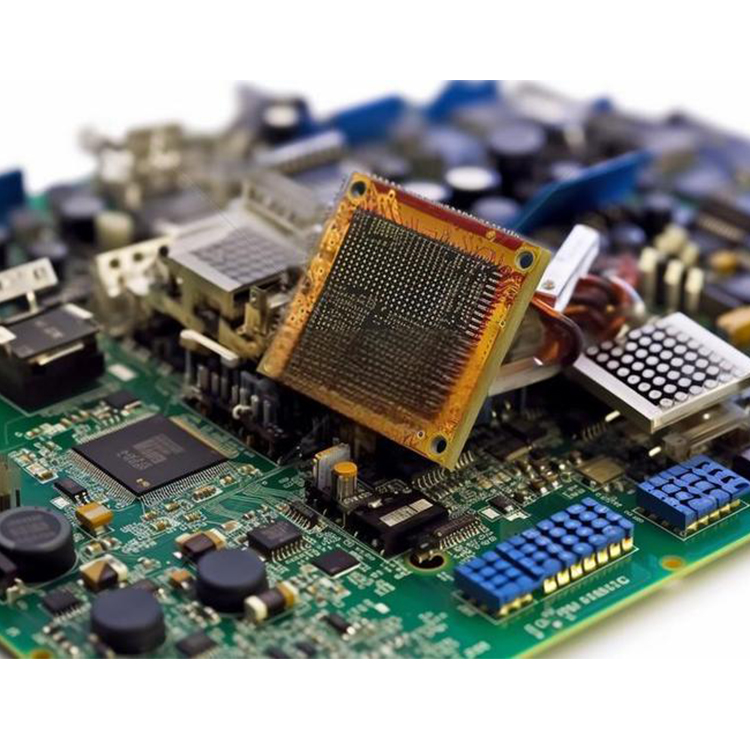
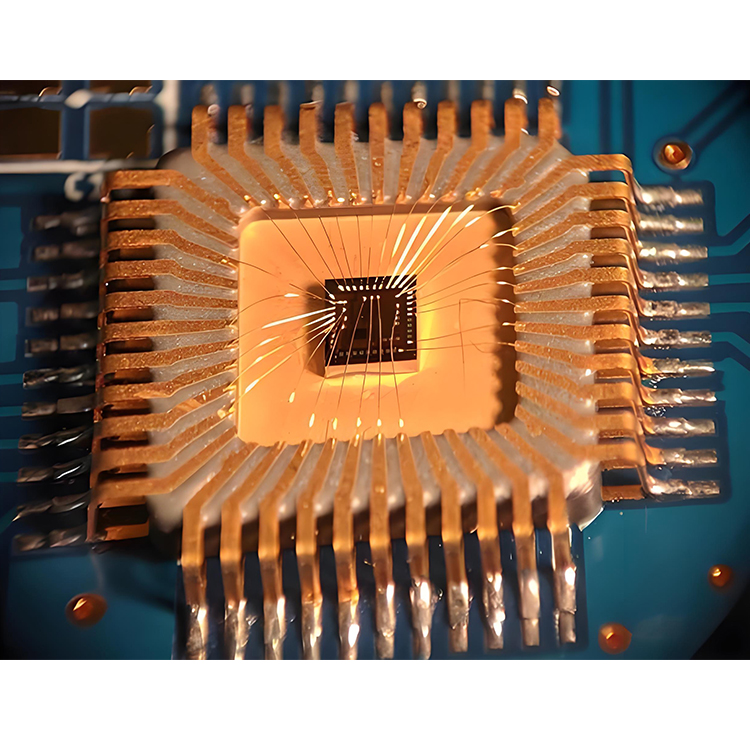
Dans l'industrie de la fabrication de semi-conducteurs et de l'assemblage électronique, les puces de circuits intégrés (CI) constituent des composants essentiels. La qualité de leur conditionnement influe directement sur leur placement, leur brasage et la fiabilité globale des équipements. Lors du transport, du stockage et de la manipulation, des facteurs tels que la pression externe, les variations de température et d'humidité, ou une mauvaise utilisation, entraînent souvent des déformations des broches des puces (par exemple, des broches tordues, déformées ou non coplanaires dans les boîtiers QFP, SOP et PLCC). Ces déformations empêchent non seulement les machines de placement de puces de les manipuler avec précision, mais provoquent également des défauts tels que des soudures froides et des pontages lors du brasage par refusion, affectant fortement le rendement de production. Pour y remédier, un procédé de correction par cuisson est utilisé. En contrôlant précisément la température et la durée, on obtient une relaxation contrôlée des contraintes et une récupération plastique du matériau des broches, restaurant ainsi leur géométrie et leur coplanarité d'origine.
I.Solution de cuisson pour la déformation des broches de puce
1. Diagnostic du problème et prétraitement
Avant d'appliquer la correction par cuisson, une évaluation complète de l'état de déformation des broches de la puce est nécessaire. Inspectez les broches afin de détecter toute courbure, tout désalignement, toute rupture ou toute oxydation. Les broches légèrement courbées peuvent être redressées par une correction mécanique combinée à une cuisson ; les broches fortement déformées ou rompues peuvent nécessiter le remplacement de la puce ou une réparation par soudure professionnelle. De plus, vérifiez l'intégrité du boîtier de la puce et l'état de la carte indicatrice d'humidité (HIC) afin de déterminer si la puce a absorbé de l'humidité. Si de l'humidité est détectée, un processus de déshumidification doit être effectué avant la cuisson afin d'éviter les contraintes internes du boîtier dues à la vaporisation pendant la cuisson à haute température, ce qui pourrait aggraver la déformation des broches ou provoquer un délaminage.
2. Processus principal de correction de cuisson
Le principe de la correction par cuisson repose sur la relaxation des contraintes thermiques. En contrôlant précisément le profil de température, les pistes de la puce retrouvent progressivement leur forme initiale sous l'effet de la chaleur. Le processus se déroule comme suit :
- Étape de préchauffage :Placez les puces à traiter dans la zone de préchauffage, réglez la température entre 80 °C et 100 °C et ajustez la durée en fonction de la taille et des propriétés du matériau des puces. Le préchauffage a pour but d'homogénéiser la température des puces, réduisant ainsi les chocs thermiques lors de la cuisson ultérieure à haute température et prévenant toute déformation ou dommage dû à des écarts de température excessifs.
- Étape de cuisson à haute température : Transférez les puces préchauffées dans la zone de cuisson, généralement à une température comprise entre 125 °C et 150 °C pendant 2 à 12 heures. Cette étape est cruciale pour corriger la déformation des broches. La haute température permet de relâcher les contraintes internes du matériau des broches. Associée à une fixation mécanique appropriée ou à des dispositifs de maintien, cette étape permet de ramener les broches dans leur orientation correcte. Pour les boîtiers BGA, QFP et autres, les températures et durées de cuisson doivent impérativement respecter les spécifications du composant afin de ne pas dépasser les tolérances du matériau.
- Phase de trempage et de refroidissement : Après cuisson, les puces doivent être maintenues dans une zone de trempage pendant une durée déterminée afin d'assurer une température uniforme des conducteurs internes et externes, évitant ainsi toute déformation secondaire due aux différences de température. S'ensuit un refroidissement naturel ou forcé. Il convient d'éviter les chutes de température rapides lors du refroidissement afin de prévenir toute déformation secondaire liée à une contraction thermique inégale.
3. Procédé de cuisson segmentée et anti-délamination
Pour certaines puces encapsulées spécialisées, telles que les dispositifs MEMS ou celles dotées de cadres de connexion complexes, un processus de cuisson segmenté est recommandé :
- Augmentez la température à 100°C en 15 minutes et faites cuire pendant 25 minutes.
- Augmentez la température à 150°C en 5 minutes et faites cuire pendant 35 minutes.
- Abaisser la température à 70 °C dans les 10 minutes précédant le retrait.
Lors de la cuisson segmentée, un procédé anti-délaminage doit être mis en œuvre afin de garantir la liaison étroite des différentes couches de matériaux à l'intérieur de la puce lors de la dilatation thermique, évitant ainsi le décalage des broches dû au délaminage. Des composés de moulage respectueux de l'environnement, présentant des coefficients de dilatation thermique (CTE) adaptés et un faible taux d'absorption d'eau, doivent être sélectionnés afin de réduire davantage les risques de déformation.
4. Post-traitement et vérification de la qualité
Après la correction par cuisson, une inspection complète des broches de la puce est obligatoire. L'inspection visuelle confirme que les broches sont redevenues planes, exemptes de taches et de dommages. Des tests de performance électrique vérifient la fiabilité des connexions ; si nécessaire, une inspection par rayons X ou une inspection optique automatisée (AOI) peuvent être utilisées pour détecter d'éventuels défauts internes. Les puces corrigées doivent être soudées ou placées dans les délais impartis afin d'éviter toute réhumidification due à une exposition prolongée à l'air.

II.Rôle de la cuisson dans la correction de la déformation des conducteurs des puces
1. Élimination de l'humidité et des contaminants :Les puces absorbent facilement l'humidité ambiante lors du stockage et du transport. Lors du brasage à haute température, cette humidité s'évapore et se dilate rapidement, générant des contraintes importantes susceptibles d'entraîner la fissuration du boîtier, la déformation des broches ou l'endommagement du circuit interne. L'étuvage permet d'évaporer l'humidité interne et d'éliminer les oxydes et contaminants de surface, garantissant ainsi des surfaces de broches sèches et propres pour des conditions de brasage optimales.
2. Libération du stress interne : Il existe des différences de coefficient de dilatation thermique (CDT) entre les matériaux d'emballage et les métaux du plomb, ce qui engendre des contraintes internes lors des variations de température. La cuisson permet aux chaînes moléculaires du matériau de se réorganiser à haute température, ce qui relâche ces contraintes et élimine toute déformation du plomb due à l'accumulation de contraintes.
3. Soudabilité améliorée : La cuisson réduit l'oxyde de surface sur les broches de la puce, améliorant considérablement leur mouillabilité. La soudure adhère mieux à la surface des broches, formant des joints solides et fiables et réduisant ainsi la fréquence des défauts de soudure tels que les soudures froides et les pontages.
4. Performances électriques stabilisées : La présence d'humidité et de contaminants affecte les paramètres électriques et la stabilité à long terme de la puce. En éliminant ces facteurs, la puce fonctionne de manière plus stable, ce qui contribue à prolonger la durée de vie du produit électronique.

III. Fours adaptés à la cuisson de correction de la déformation des broches des puces
1. Four à circulation d'air chaud de précision : Différents types de fours s'adaptent à divers scénarios de cuisson et exigences de processus. Pour la déshumidification classique des puces, les fours à circulation d'air chaud de précision utilisent des systèmes d'air chaud pour garantir une répartition uniforme de la température dans la chambre. La précision du contrôle de la température est généralement de ±1 °C à ±2 °C, permettant des températures de cuisson de 125 °C à 150 °C. Ces fours conviennent à la déshumidification conventionnelle des boîtiers SOP, QFP, PLCC, BGA et autres. Veillez à espacer les composants et à laisser la soupape d'évacuation à moitié ouverte pour faciliter l'évacuation de l'humidité.
2. Four à azote (gaz inerteFour) : Conçu pour les procédés exigeant une protection élevée contre l'oxydation. L'azote est introduit en continu pendant la cuisson pour chasser l'air et créer une atmosphère protectrice inerte. Ceci empêche efficacement l'oxydation et la décoloration des broches à haute température, préservant ainsi l'activité des surfaces métalliques – particulièrement adapté aux conducteurs plaqués or ou aux puces fabriquées à partir de matériaux facilement oxydables.
3. Four propre:Utilisés dans les environnements de cuisson exigeant une propreté extrême, ces fours sont adaptés à certains procédés d'encapsulation de semi-conducteurs. Ils sont équipés de systèmes de filtration HEPA capables de filtrer les particules de 0,3 micron avec une efficacité de 99,97 %, garantissant ainsi un niveau de propreté de classe 100.
4. four sous vide:Pour les applications exigeant une déshumidification plus efficace, le vide dans la chambre permet, grâce à une pression atmosphérique plus basse, de faire bouillir et de s'évaporer l'humidité à des températures plus basses, accélérant ainsi le processus de déshumidification. Cette méthode est particulièrement efficace pour les composants à forte sensibilité à l'humidité (MSL 5-6), car elle réduit le temps de cuisson sans augmenter la température, limitant ainsi les risques de dommages thermiques aux puces. L'environnement sous vide empêche également l'oxydation du plomb à haute température.
La déformation des broches des puces est un facteur critique qui affecte la qualité et la fiabilité des produits électroniques. Un traitement thermique de correction approprié permet de restaurer efficacement la morphologie des broches. Ce traitement élimine non seulement les risques de déformation et de délamination causés par l'absorption d'humidité grâce à la déshydratation, mais améliore également la coplanarité des broches par relaxation des contraintes et mise en forme par pressage thermique, tout en stabilisant les performances du matériau d'encapsulation et en améliorant la soudabilité et la fiabilité thermique de la puce.